粗磨 / 中磨
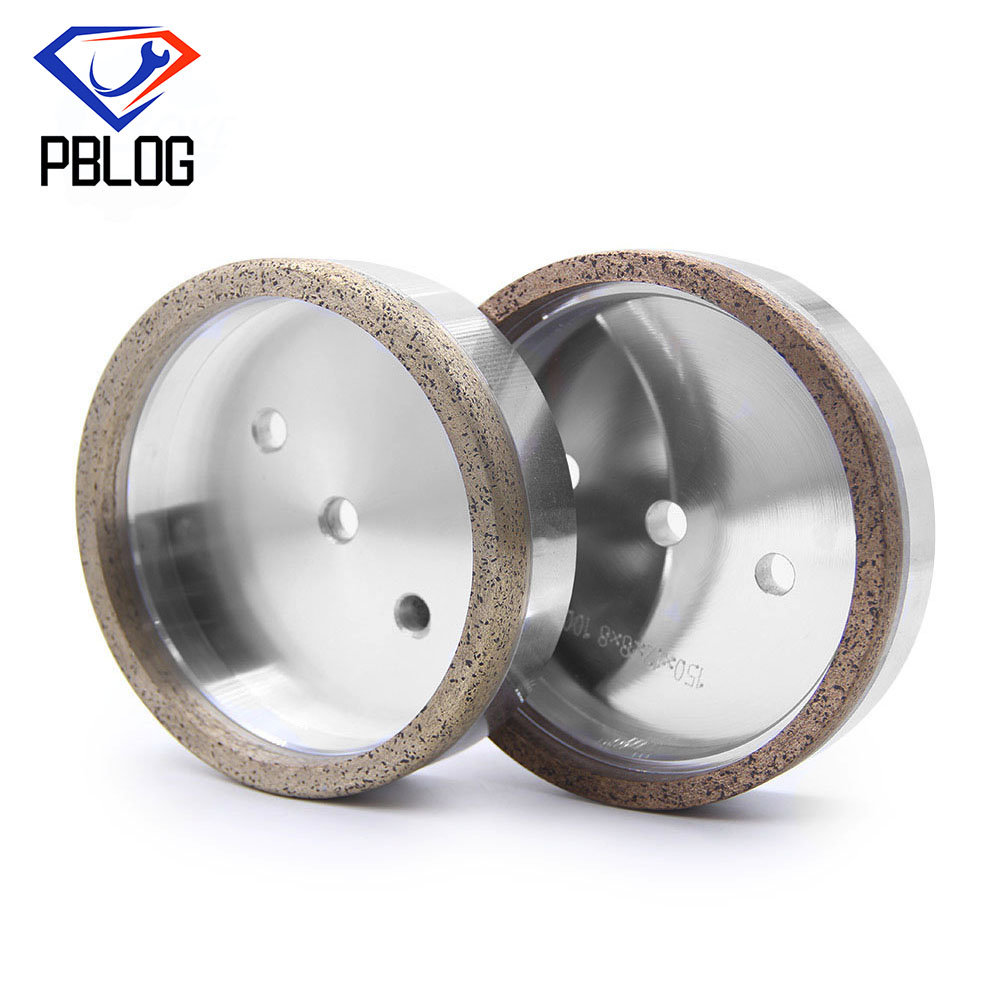
连续金刚石磨轮
直线磨边机粗磨、中磨工位用金属结合剂金刚石磨轮。
- 粒度#80 – #320
- 结合剂Metal
- 外径130 – 200 mm
起订量 10
出口市场
全球发货,目前出货量集中在以下市场。没有列出你的地区也可以直接问——答案通常是「可以」。
应用场景
告诉我们你加工什么玻璃、客户验收什么光洁度。磨轮选型由此推出来,粒度序列也一样。
钢化、夹胶幕墙、隔断。安全边轮加稳定的粗磨序列,保证边缘合规,把进钢化炉之前的破损率压下去。
桌面、层板、柜门、隔断——抛光边直接外露。精磨加抛光序列稳不稳,决定这条边看起来是透亮还是发灰。
灶具面板、冰箱面板、控制面板玻璃。薄、量大、对尺寸公差毫不宽容——整批都要在公差内,不只是前一百片。
天天搬动的安全边不能崩口;镜子的抛光边侧面看要亮。这里结合剂硬度要调准,光洁度才是亮的,而不是发乌。
PV 及电子用薄浮法玻璃,边缘微裂纹到后道就是良率问题。细粒度金刚石加可控的结合剂磨损量,就是全部关键。
没找到你的玻璃类型?寄一块样品和你们要求的光洁度过来,我们出粒度序列并试磨。
为什么客户会换到我们
样品上表现好、发到第三柜开始漂的磨轮,省下的那点价差远不够赔。下面这些存在,就是为了不让它发生。
结合剂硬度与所配磨料对应设定,最后一片和第一片切削力一致。班次中不用修整,进给量可预测。
来料金刚石分级入账,压制参数按批次记录,批号随货走。一旦有漂移,能追到是哪一批做的。
报价前先核对机型对应的内孔、外径、安装方式和主轴转速。不用转接套、不抖、不会因为内孔差 2 mm 退货。
非标半径、特殊边型是我们的日常。你的模具图纸留档,返单能一模一样复做出来。
商业发票、装箱单、原产地证,以及你们清关行要的那些证书——做成对得上的,不让柜子在港口等改单。
对接的是一个懂磨轮的人,不是客服。拍张崩边的照片过来,我们告诉你问题出在粒度、结合剂、进给量还是冷却液,以及该怎么改。
质量控制
耗材出问题是无声的。等坏批次在你产线上显形,它已经在你成品玻璃上了。下面是我们拦截它的地方。
金刚石磨料、结合剂粉料和基体到货即检验分级,每批来料都对应用途批次入账。
压力、温度、保温时间按批次记录。这一步决定结合剂硬度——也决定磨轮表现是否可预测。
每片成品磨轮做跳动与平衡测试。磨轮不平衡,通常是崩边和主轴振动的根源。
从该批货中抽样,在自有磨边机上实磨并检查边缘,合格后才封箱。
常见问题
这里没有你的问题,就直接问——技术问题我们正经回答,不拿目录页敷衍你。
常规规格一箱起发,混规格可以混装。异形定制因为要开模,起订量高一些——把边型告诉我们,我们报准确数字,不报模糊区间。
常规规格一般 7 到 15 个工作日。异形定制 15 到 25 个工作日,因为要先开模并验证。交期写在形式发票上,会延误我们提前告知,不会拖到过期才说。
可以,这本来就是我们的主要工作。把磨边机品牌型号发来,最好是提供内孔、外径、厚度和主轴转速。有现用磨轮的图纸,是拿到准确报价最快的路径。
由你要求的光洁度和要去掉的余量决定,不是查目录表。参考起点:粗磨 #46–#80,中磨 #100–#180,抛光前精磨 #180–#400。告诉我目标边型和玻璃厚度,我们给完整粒度序列。
常规 T/T:30% 定金,余款见提单副本;小单可全款预付。大单可接受即期信用证。条件在形式发票上确认,生产前敲定。
可以。样品寄给你,在你自己机台上过你自己的玻璃——只有这种测试才算数。样品费和运费单独报,样品费在首次批量订单里抵扣。
获取报价
前期信息给得越全——机型、粒度、直径、数量——报价就越快是准确值,而不是猜的。
工厂与办公地址
Nan'geng Industrial Zone, Huicheng, Xinhui District, Jiangmen, Guangdong, China响应时间
1 个工作日内,周一至周六带星号(*)的为必填项。