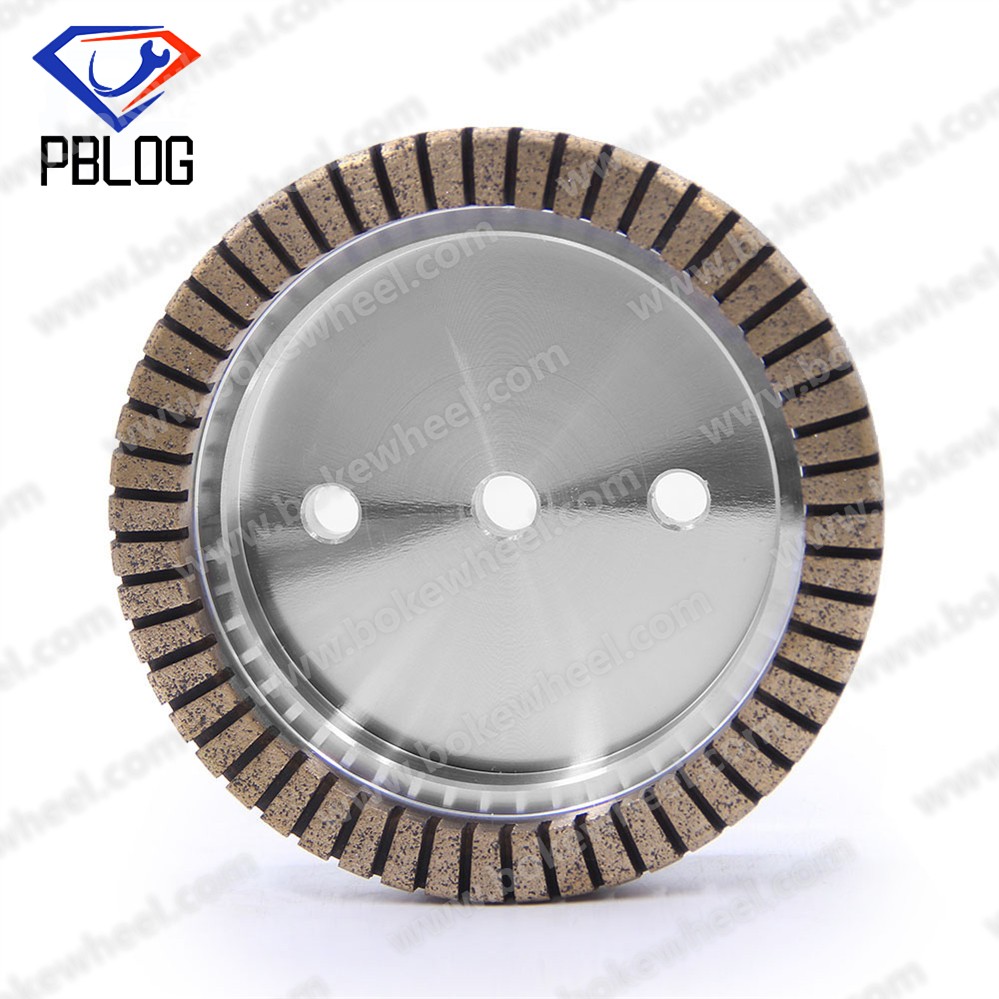
直边机 · 粗磨
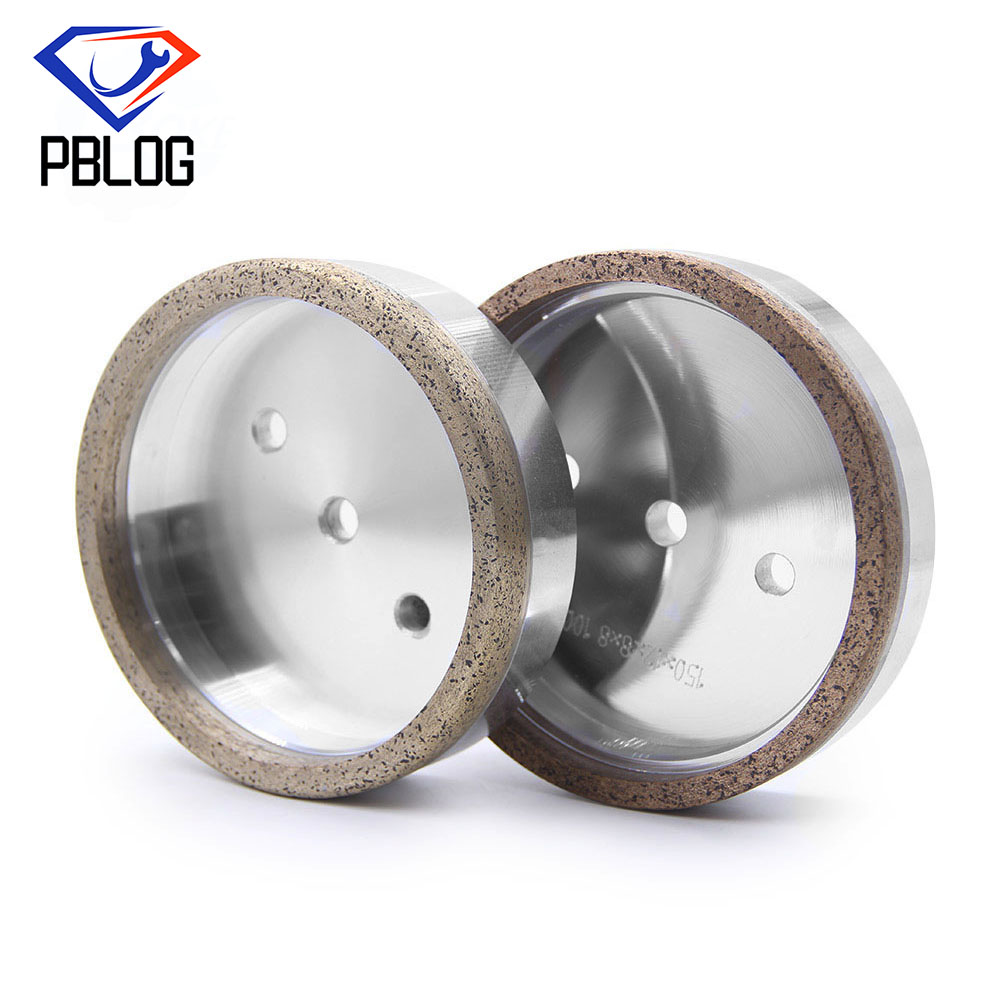
连续金刚石磨轮
直线磨边机粗磨与中磨工位用金属结合剂金刚石磨轮,外径 130–200 mm,粒度 #80–#320,连续环工作层。
- 粒度#80 – #320
- 结合剂金属
- 外径130 – 200 mm
起订量 10
金刚石粗磨轮装在玻璃直边机、双边机与斜边机的粗磨工位,负责第一道成形与去量,覆盖连续轮、全齿、半外齿与内齿四种齿型。
粗磨是玻璃磨边的第一道,决定边部的形状与留给后面几道轮的余量。这一类有四种齿型:连续金刚石磨轮(无齿)用于直边机、斜边机的粗磨与中磨;全齿与半外齿用于双边机、斜边机的大余量去除;内齿磨轮装在双边机或直边机的 2 号轮位,修掉 1 号轮留下的余量,与 1 号全齿、3 号连续轮组套使用。
共 5 款产品
直边机 · 粗磨
直线磨边机粗磨与中磨工位用金属结合剂金刚石磨轮,外径 130–200 mm,粒度 #80–#320,连续环工作层。
起订量 10
双边机 · 粗磨
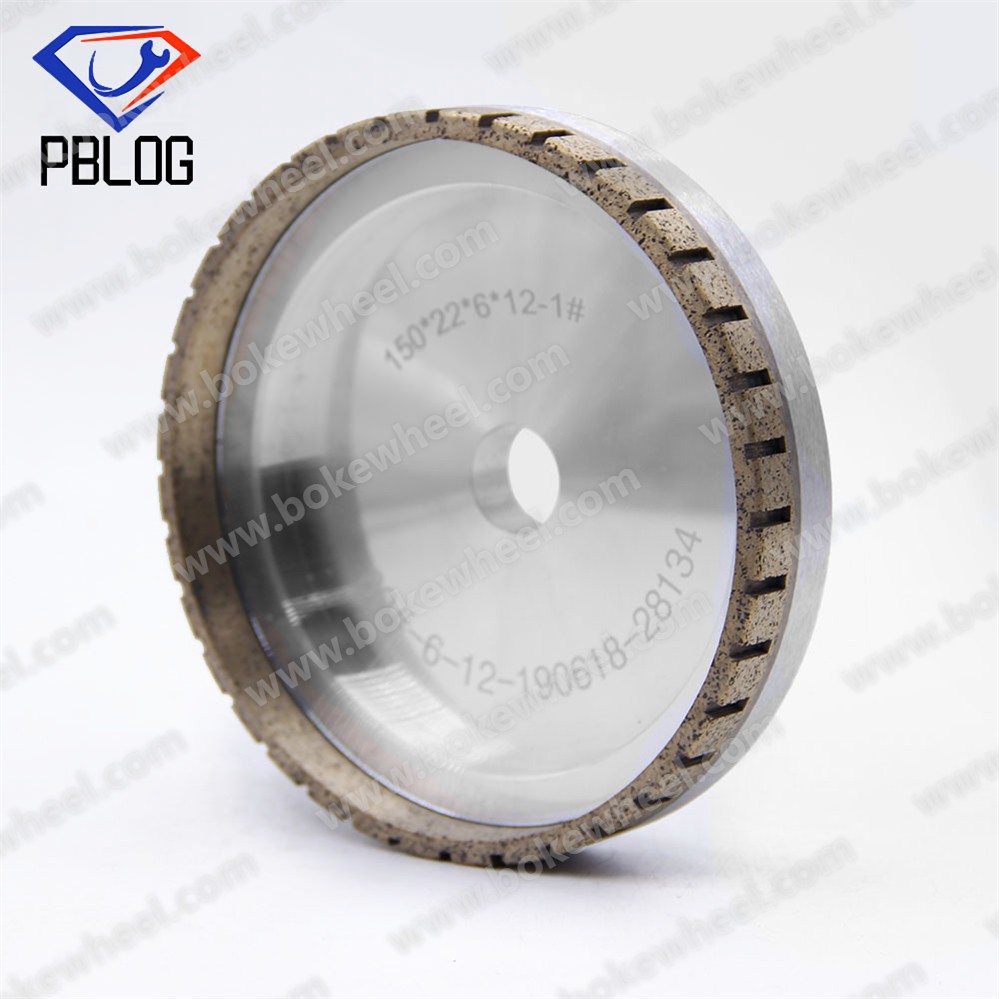
双边机与直边机粗磨用全齿金刚石磨轮,外径 150/175 mm,工作层 10×10、15×10 mm,齿槽排屑快。
斜边机 · 粗磨
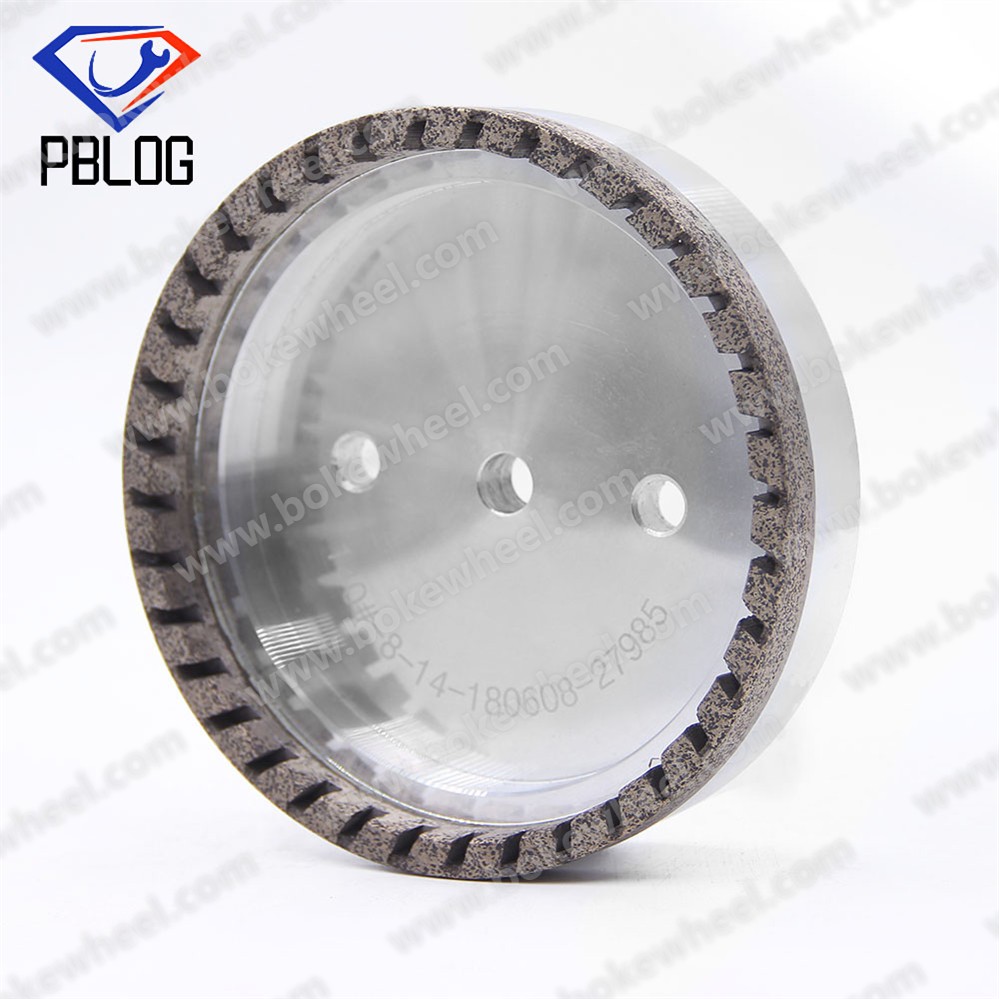
玻璃斜边机粗磨工位用半外齿金刚石磨轮,外径 150 mm,工作层 6×12、8×14 mm,半齿结构兼顾排屑与平稳。
四边磨机 · 磨边
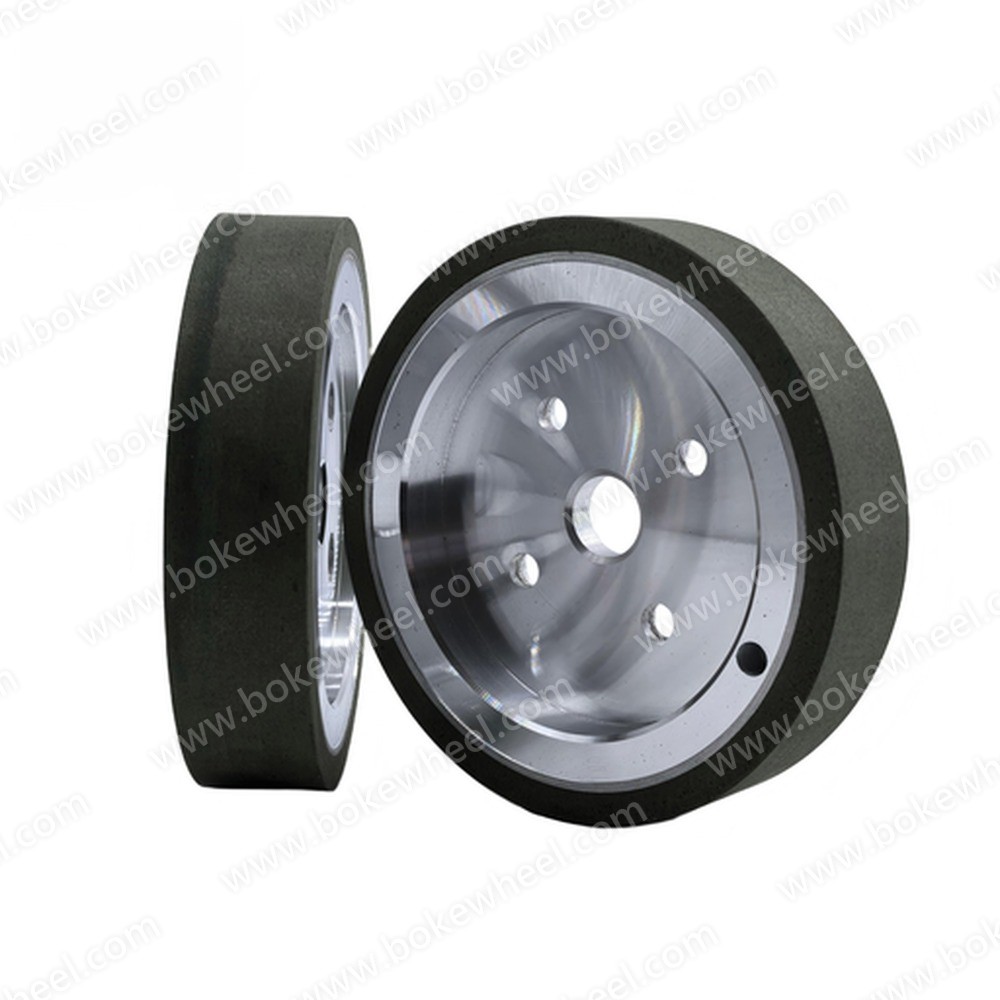
玻璃四边磨机用金属结合剂金刚轮,一套 2 只、直径 160 mm,安装孔按机器品牌配钻。
双边机 / 直边机 · 2 号位
内齿金刚石砂轮,装在玻璃双边机、直边机 2 号轮位,常备 150×22×8×10,其他尺寸可定做。
常用外径 130–200 mm,内孔 12 / 22 / 50 mm,金刚石工作层 5×12 至 15×10 mm;结合剂为金属,粒度按加工要求选配(从 #60 起)。适配直边机、双边机与斜边机,非标尺寸与工作层厚度按图纸定做。
连续轮(无齿)磨削纹细,适合直边机与斜边机的粗磨、中磨;全齿轮排屑快、去量大,适合双边机的大余量粗磨。两种都要和后面的精磨轮拉开粒度档差。
可以。常用 130–200 mm 外径、12 / 22 / 50 mm 内孔;非标外径、内孔与工作层厚度按图纸定做,报机器型号我们核对装上对不对。
接精磨(树脂轮),再进抛光。粗磨留的余量要够精磨修,但不要太大,否则精磨轮寿命会明显变短。
出口市场
全球发货,目前出货量集中在以下市场。没有列出你的地区也可以直接问——答案通常是「可以」。